Lacado industrial
Pintura en polvo. Acabado con oficio.
Color, textura y protección para piezas y conjuntos metálicos. Desde nuestro taller en Torres de Segre, Lleida.
Qué pintamos
Cada pieza tiene su trabajo.
- Chapas, carcasas y cárteres
- Perfiles, tubos y bastidores
- Patas, estructuras y estanterías
- Puertas, marcos y barandillas
- Soportes, herrajes y piezas de toldos
- Componentes de maquinaria
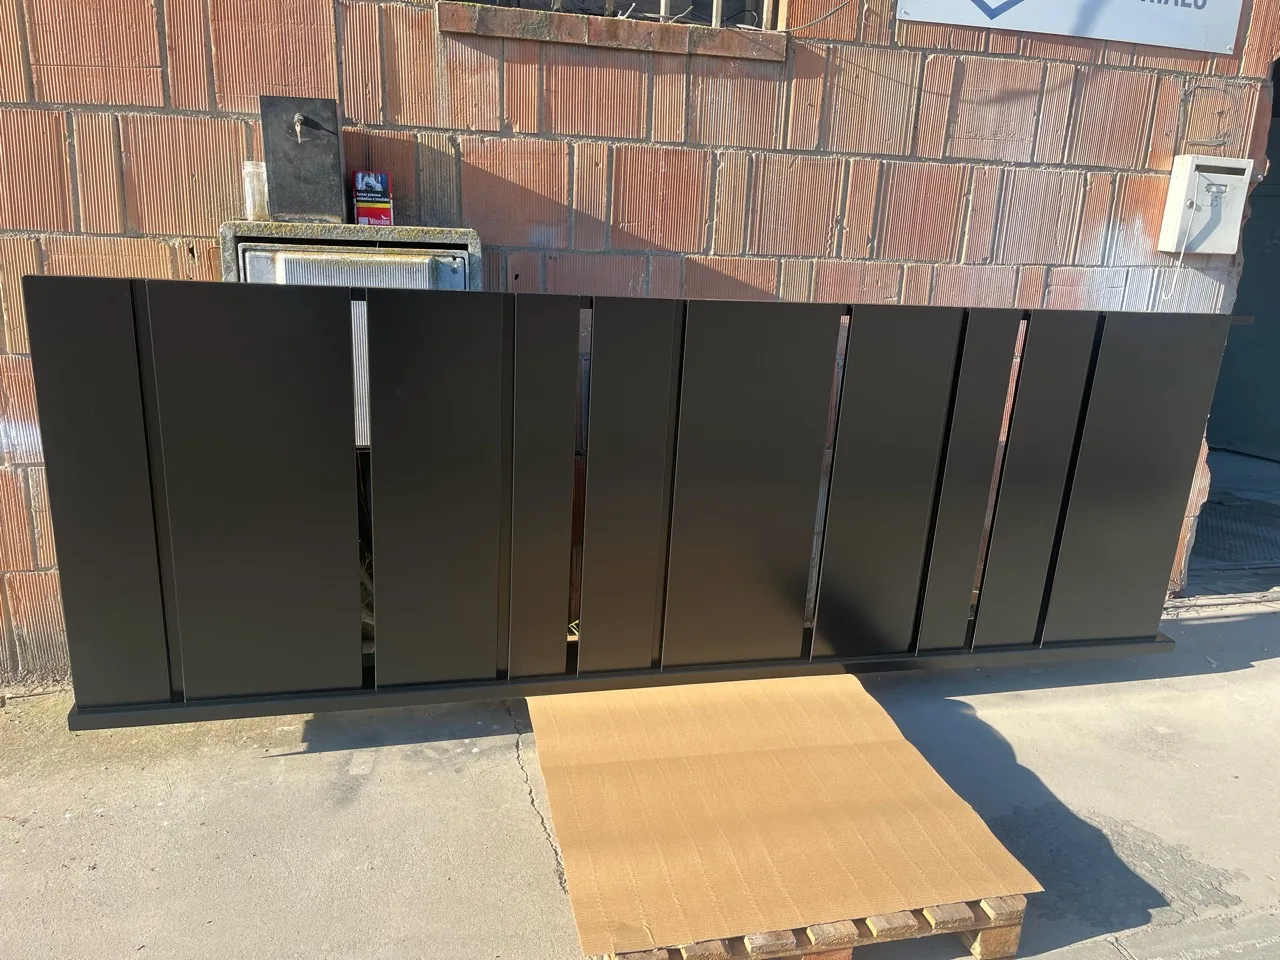
De la preparación a la entrega
El acabado empieza antes del color.
Cómo se define el tiempo de curado
La ficha técnica relaciona el tiempo con la temperatura del metal, no solo con la del aire del horno. El tiempo necesario para calentar la pieza se añade al ciclo indicado. Una condición de 200 °C durante 10 minutos solo se aplica cuando corresponde a esa referencia; no es una regla universal.
Ejemplo de condiciones del fabricante ↗- 01
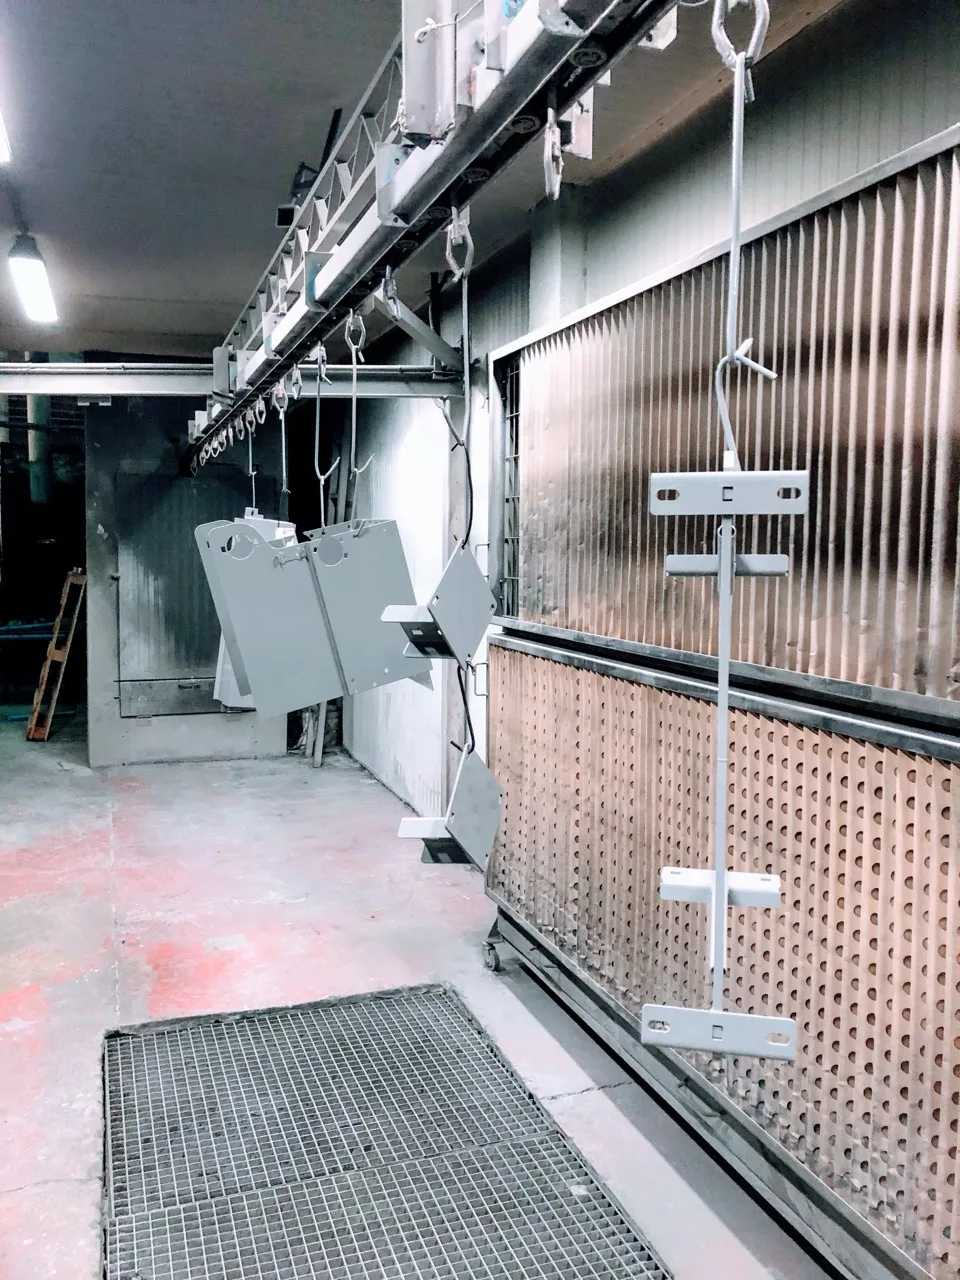
Preparación y colgado
Preparación y limpieza manual del material antes de colgar las piezas en la línea.
- 02
Desengrase y fosfatado
Limpieza automática con desengrasante fosfatante para retirar grasas y preparar la superficie.
- 03
Aclarado y pasivado
Aclarado seguido de un pasivado nanocerámico en medio acuoso, antes de la aplicación de pintura.
- 04
Secado
Secado de las piezas después del pretratamiento y antes de la aplicación del polvo.
- 05
Aplicación del polvo
Aplicación electrostática con la referencia, el color y el acabado acordados.
- 06
Curado en horno
Tiempo y temperatura según la ficha de cada pintura. El espesor, la geometría y la carga influyen en el calentamiento del metal.
- 07
Enfriado y revisión
Dejamos enfriar las piezas y revisamos el aspecto del acabado antes de protegerlas.
- 08
Embalaje y paletizado
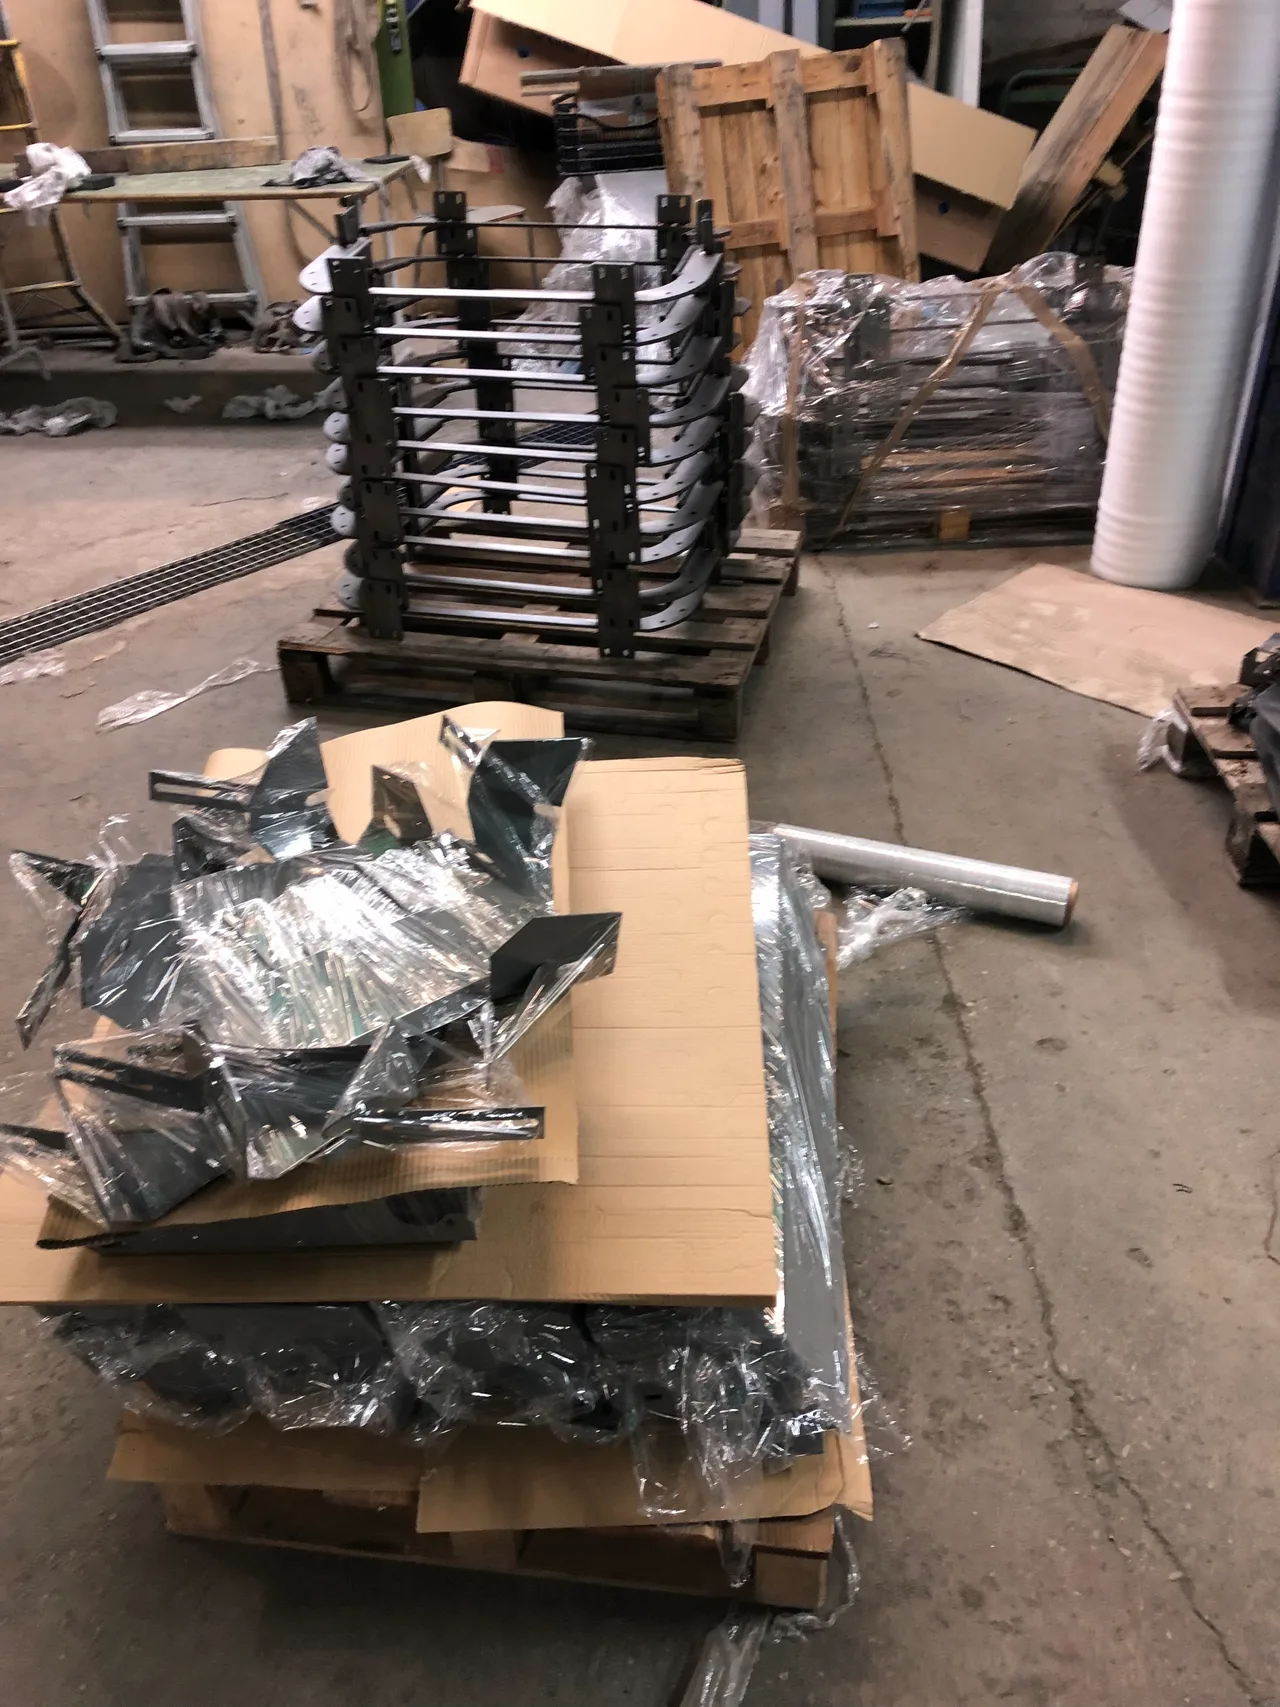
Protegemos y agrupamos las piezas según el pedido. Material paletizado y preparado para entregar.
Guía de protección anticorrosiva
El color se ve. La protección se diseña.
C1–C5 y CX describen la agresividad del ambiente, no una pintura concreta ni un certificado del taller.
Selecciona un ambiente para ver qué implica proteger el acero en esas condiciones.
Dónde se encuentra
Ciudad y costa suave
Ambientes urbanos o industriales moderados; costa de baja salinidad.
Cómo se plantea la protección
Pretratamiento y recubrimiento ensayados para ese soporte y durabilidad. Se evalúa si hace falta una imprimación compatible.
Siempre sujeto a la validación del sistema completo.Qué preparación y cuánto espesor
No existe una ficha de pintura única para «C1» o «C5». La categoría describe el ambiente; la ficha técnica corresponde a una pintura concreta. La especificación del sistema combina soporte, preparación, productos, capas y durabilidad.
- 1. Preparar el metal
- Retirar grasa, suciedad y contaminantes; eliminar óxido y cascarilla cuando existan. El tratamiento químico prepara la superficie para la adherencia. Si el sistema exige granallado, hay que obtener también el grado de limpieza y la rugosidad indicados: desengrasar no lo sustituye.
- 2. Definir las micras
- El espesor es la película de pintura seca, no el grosor de la pieza de acero. Se expresa en micras: 100 µm = 0,10 mm. Hay que concretar el intervalo de cada capa y el total, y comprobarlos con un medidor adecuado. Más pintura no significa automáticamente más protección.
- 3. Curar y comprobar
- El tiempo de curado se cuenta cuando la pieza alcanza la temperatura indicada, no cuando el aire del horno llega a ella. El producto y el sistema determinan el ciclo, los controles de espesor y adherencia y la documentación que justifica la prestación solicitada.
Un ejemplo con una ficha real: 70–120 µm no equivale a «C5»
La ficha EMEA de Interpon Redox PZ, referencia ALZ66F, recomienda 70–120 µm para esa imprimación. Exige acero granallado a Sa 2½, con la rugosidad especificada, y no admite sustituirlo por pretratamiento químico. Después se aplica un acabado compatible, con su propio espesor y ciclo.
Sa 2½ es un grado de limpieza por chorro abrasivo, no un espesor. Es un ejemplo documental, no una receta universal ni una confirmación de que sea el producto o proceso seleccionado para tu pedido. La categoría y durabilidad deben justificarse para el sistema completo; este intervalo de micras por sí solo no las acredita.
Ficha consultada: EMEA, V16, 08/10/2024. Antes de usar el producto hay que confirmar con el fabricante la revisión vigente y su adecuación al proyecto.
Documentos originales alojados por sus fabricantes, no fichas ni certificaciones de Germans Bosch. Para un pedido concreto hay que identificar las referencias y fichas aplicables antes de cerrar la especificación.
¿Y las piezas sumergidas o enterradas? Im1–Im4
Son exposiciones diferentes, no escalones posteriores a C5. Necesitan una especificación propia; no se presupone que un acabado atmosférico sirva para inmersión. Estos sistemas requieren evaluación especializada y no forman parte de una oferta estándar del taller.
- Im1
- Agua dulce
Revestimiento apto para inmersión y para la composición del agua.
- Im2
- Agua de mar o salobre, sin protección catódica
Sistema validado para inmersión salina, no solo exposición costera.
- Im3
- Enterrado en suelo
Evaluar humedad, química del suelo y daños durante la instalación.
- Im4
- Agua de mar o salobre, con protección catódica
Compatibilidad del revestimiento con el sistema de protección catódica.
Categoría y durabilidad: dos decisiones distintas
La durabilidad orienta el tiempo hasta el primer mantenimiento importante. No es una garantía ni la vida total de la pieza.
La especificación debe indicar ambiente y durabilidad, además del soporte y el sistema. Las antiguas C5-I y C5-M ya no son categorías atmosféricas separadas; hoy se distingue C5 de CX según la exposición.
Qué significa esto en Germans Bosch
Nuestro proceso habitual incluye desengrase fosfatante, aclarado, pasivado, secado, aplicación del polvo y curado. Ese proceso, por sí solo, no acredita una categoría anticorrosiva. Para un requisito concreto debemos confirmar viabilidad, preparación y sistema documentado antes de aceptar el trabajo.
No anunciamos certificaciones ISO 9001 ni QUALISTEELCOAT que no tenemos. Una homologación del producto del fabricante tampoco certifica al aplicador. Los esquemas de pintura líquida no se trasladan automáticamente a pintura en polvo.
Guía informativa, no declaración de prestaciones. Alcance referido a la protección del acero; otros metales requieren su propia evaluación.
Hablemos de la exposición de tu pieza ↗Fuentes técnicas: ISO 12944-2 · Jotun · Hempel · Interpon Redox
Medidas útiles del horno
0,90 m de ancho · 1,85 m de alto
Pensemos en tu próxima pieza.
Además de las medidas, comprobamos peso, geometría, puntos de colgado y material. La admisión se confirma antes de aceptar el trabajo.
Envíanos las medidasProtección para la entrega
Lo embalamos como lo necesitas.
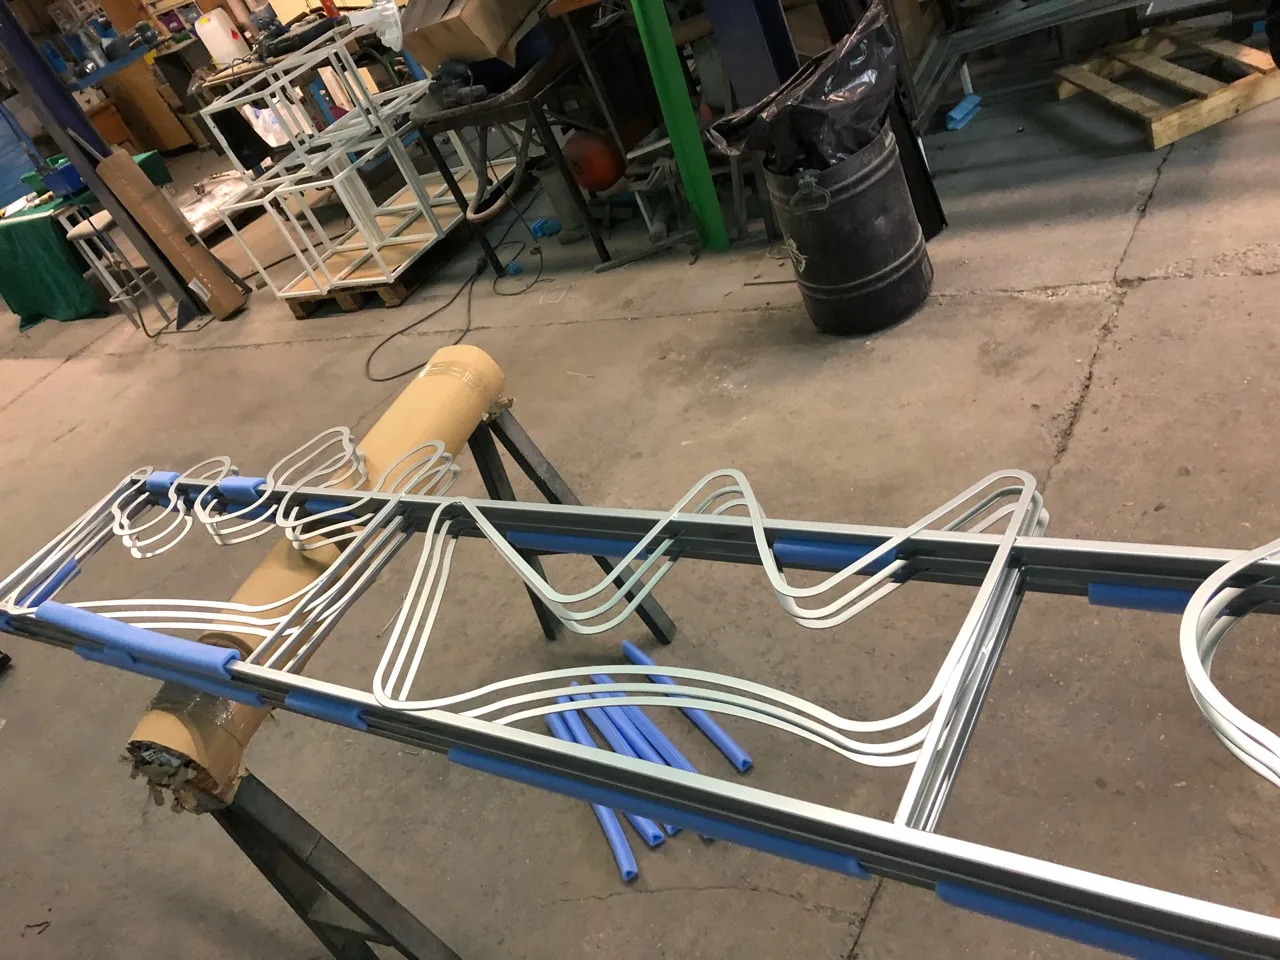
Utilizamos el embalaje que pide cada cliente. Concretamos los materiales y la forma de proteger y agrupar las piezas al preparar el pedido.
- Cartón
- Embalaje en caja
- Burbuja
- Film
- Foam
- Protección en U
Colaboradores en embalaje

Hablemos de tu proyecto
¿Tienes unas piezas para pintar?
Envíanos fotos o planos, medidas y cantidades.